合金、表面处理、颜色和允许的热影响
需要转化为可测量的输入、允许范围和验收方法。
工程应用案例
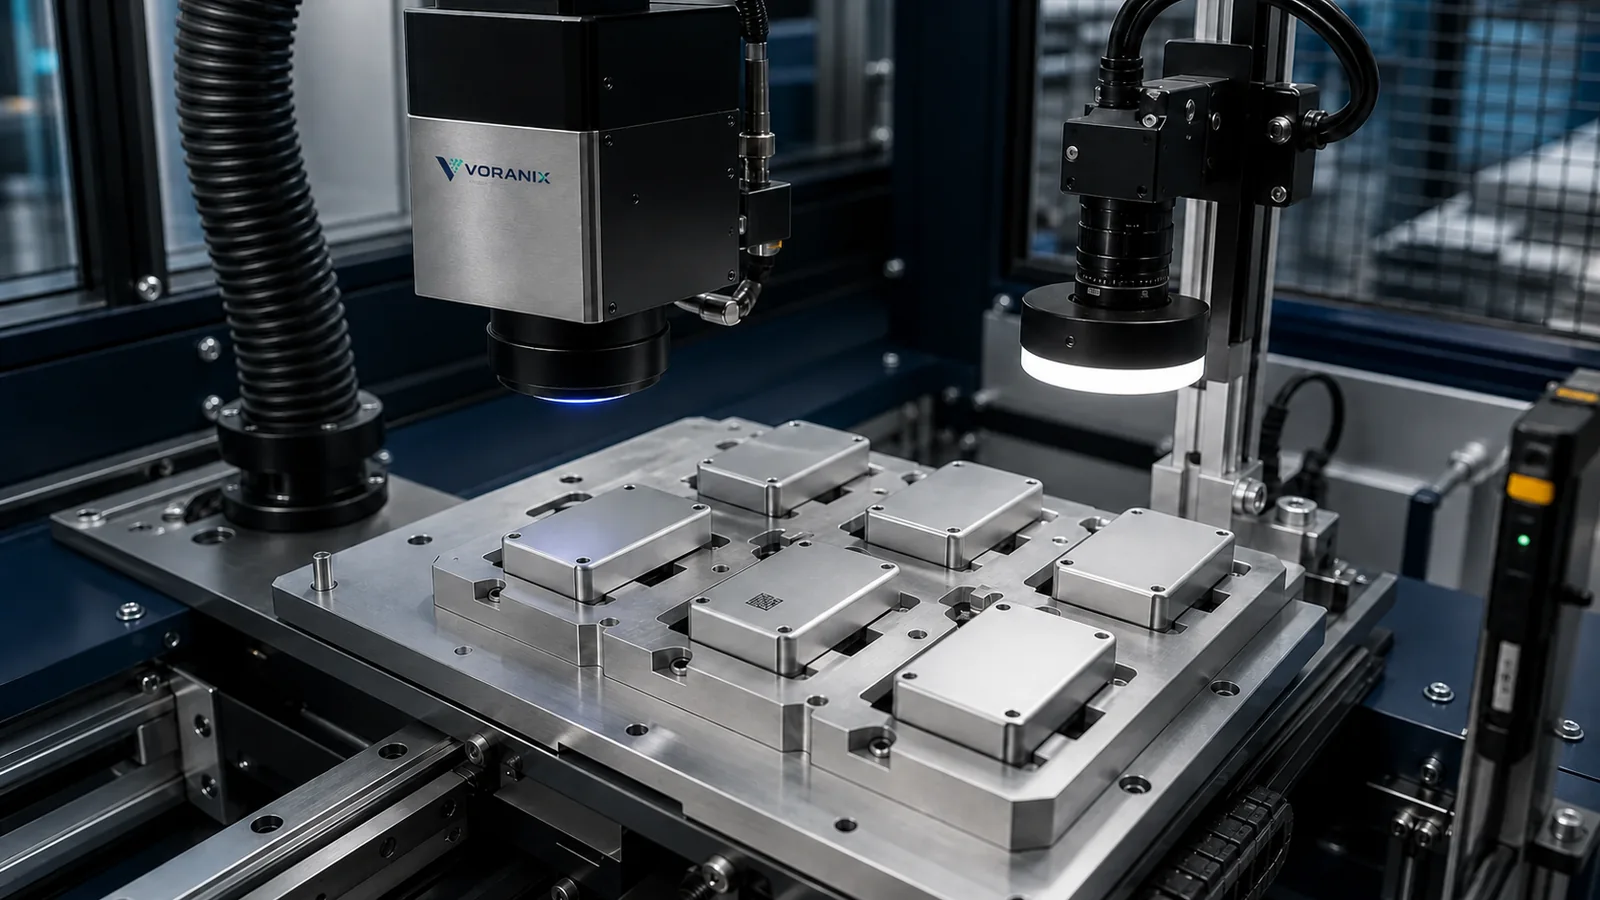
代表性工程应用:在阳极氧化铝等适配金属零件上使用光纤激光打码序列号和DataMatrix,并通过夹具及视觉系统控制位置和可读性。
过程控制
需要转化为可测量的输入、允许范围和验收方法。
需要转化为可测量的输入、允许范围和验收方法。
需要转化为可测量的输入、允许范围和验收方法。
需要转化为可测量的输入、允许范围和验收方法。
设备选型前
真实样品和生产条件用于验证技术适配性,页面描述不能替代测试和现场评审。
验收目标
控制层级
在封闭单元内通过夹具定位完成序列号或DataMatrix标识。
增加视觉读码、位置或质量检查,并对失败件进行锁定、报警或分流。
连接序列来源、配方和生产记录,与客户系统交换约定状态。
推荐工程概念
使用针对零件设计的夹具稳定姿态和焦距,在安全单元中完成光纤激光打码;相机在受控照明下读取DataMatrix并检查位置或质量。最终参数、节拍和数据规则依据样品及产线验收。
本案例不提供未经现场验证的速度、准确率、材料寿命或投资回报数据。最终配置和验收值由项目测试确定。
责任边界
根据双方确认的输入提供设备或系统概念、接口资料、配置支持和约定的测试或交付文件。
提供量产材料、表面处理、码规则、夹具或上下料条件、验收样本及序列数据接口。
从样品到验收
工程问题
本页是原创的代表性工程应用路径,不披露或虚构客户,也不把示意图描述为真实客户现场。
不能。材料、码、速度、环境、产品运动和接口变化都会影响最终配置,必须进行样品与工程评估。
可以,但需定义具体判断任务、失败处理、数据来源、接口和各方责任,不能只增加一个笼统的检测功能。
提供实际样品、码稿、产线照片、速度、环境、检测和接口要求,VORANIX可准备2–3个初步方向。
工程评估下一步
发送真实样品、码内容、速度、生产线布局、环境、检测与数据要求,以便进行项目评估。